Μια σκηνή που επαναλαμβάνεται σε κάθε συνεργείο: κάποιος παλεύει είκοσι λεπτά με μια solder joint, ανεβάζει τη θερμοκρασία του κολλητηριού, πιέζει την punta, ξεκολλάει pads. Έρχεται ο έμπειρος συνάδελφος, βάζει μια σταγόνα flux, και η joint ελευθερώνεται στην πρώτη πάσα.
Το flux είναι μάλλον το πιο παρεξηγημένο αναλώσιμο στα ηλεκτρονικά. Πουλιέται σαν μαγικό, εξηγείται άσχημα σχεδόν παντού, και μεγάλο μέρος όσων διαβάζεις — ακόμα και σε φόρουμ επισκευής — είναι απλώς λανθασμένο. Ας το πούμε σωστά, έχοντας μπροστά μας τα τεχνικά φύλλα και τα πρότυπα.
Τι κάνει το flux (και τι δεν κάνει)
Το flux κάνει τρία πράγματα, όλα χημικά. Κανένα δεν είναι ηλεκτρικό:
- Προσβάλλει και διαλύει το οξείδιο. Κάθε μεταλλική επιφάνεια στον αέρα καλύπτεται από ένα στρώμα οξειδίου, και ο κασσίτερος δεν βρέχει το οξείδιο. Η rosin αντιδρά με αυτό το οξείδιο και σχηματίζει ένα μεταλλικό άλας — κυριολεκτικά ένα σαπούνι — που διαλύεται μέσα στο ίδιο το flux, αφήνοντας καθαρό μέταλλο από κάτω.
- Εμποδίζει την επανοξείδωση. Με τη θέρμανση, η οξείδωση επιταχύνεται. Το λιωμένο flux λειτουργεί σαν υγρή κουβέρτα πάνω από την περιοχή και κρατά το οξυγόνο μακριά για τα λίγα δευτερόλεπτα που διαρκεί η εργασία.
- Βελτιώνει το wetting. Με καθαρό μέταλλο, ο λιωμένος κασσίτερος απλώνεται και σχηματίζει μια σωστή solder joint αντί να μαζεύεται σε μπαλάκια.
Μια λεπτομέρεια που σχεδόν κανείς δεν εξηγεί σωστά: συνηθίζεται να λέγεται ότι «το flux μειώνει την επιφανειακή τάση του κασσίτερου». Δεν είναι ακριβές. Αυτό που μειώνεται είναι η διεπιφανειακή τάση μεταξύ κασσίτερου και flux, ενώ παράλληλα αυξάνεται η επιφανειακή ενέργεια του υποστρώματος καθώς αφαιρείται το οξείδιο. Το πρακτικό αποτέλεσμα είναι το ίδιο — ο κασσίτερος απλώνεται — αλλά ο μηχανισμός είναι αυτός.
Μύθος νούμερο ένα: «το flux βελτιώνει την ηλεκτρική αγωγιμότητα». Εντελώς λανθασμένο. Το flux δεν είναι αγώγιμο και δεν αποτελεί μέρος της solder joint. Είναι ένα χημικό μέσο καθαρισμού που καταναλώνεται κατά τη διαδικασία. Αυτό που άγει είναι η μεταλλική σύνδεση που το flux έκανε εφικτή.
Γιατί στην αποκόλληση είναι σχεδόν απαραίτητο
Εδώ είναι το μέρος που φαίνεται περισσότερο στην καθημερινή δουλειά, και που δικαιολογεί να έχεις flux ακόμα κι αν κολλάς σπάνια.
Όταν κολλάς με σύρμα, ο κασσίτερος έχει ήδη flux μέσα — τον πυρήνα από rosin — που απελευθερώνεται ακριβώς εκεί που χρειάζεται. Αλλά στην αποκόλληση δεν προσθέτεις νέο σύρμα: λιώνεις έναν κασσίτερο που κάθεται χρόνια στην πλακέτα, οξειδωμένο εξωτερικά και χωρίς ενεργό flux. Αυτός ο παλιός κασσίτερος αντιστέκεται να ρεύσει, μαζεύεται σε μπαλάκια, και η desoldering braid απλώς δεν τον τραβάει.
Βάλε flux και όλα αλλάζουν: το οξείδιο διαλύεται, ο παλιός κασσίτερος ξαναβρέχει και ακολουθεί τη braid ή την punta. Γι' αυτό όσοι επισκευάζουν καθημερινά ξοδεύουν πολύ περισσότερο flux αποκολλώντας παρά κολλώντας.
Το θέμα της θερμότητας: τι γίνεται πραγματικά
Θα διαβάσεις σε πολλά μέρη ότι «το flux κάνει θερμική γέφυρα μεταξύ της punta και της solder joint». Αυτό, έτσι απλά, δεν ισχύει, και αξίζει να το ξέρεις γιατί οδηγεί σε λανθασμένη χρήση του εργαλείου.
Τη θερμική γέφυρα την κάνει μια σταγόνα λιωμένου κασσίτερου, όχι το flux. Το συστήνουν ρητά οι κατασκευαστές επαγγελματικών σταθμών κόλλησης: κασσιτέρωσε την punta και δημιούργησε μια γέφυρα κασσίτερου με τη solder joint πριν θερμάνεις. Οι αριθμοί εξηγούν το γιατί:
| Μέσο μεταξύ punta και solder joint | Θερμική αγωγιμότητα |
|---|---|
| Αέρας (δηλαδή κακή επαφή) | 0,026 W/mK |
| Υγρό flux (όπως κάθε ρητίνη) | της τάξης των 0,1-0,2 W/mK |
| Λιωμένος κασσίτερος | ≈ 60 W/mK |
Ο κασσίτερος άγει τη θερμότητα περίπου 2.300 φορές καλύτερα από τον αέρα. Το flux μόλις 4 ή 8 φορές. Δεν είναι το flux που κάνει τη γέφυρα.
Ωστόσο το flux βοηθάει πράγματι στη θερμότητα, αλλά με έναν άλλο τρόπο, τεκμηριωμένο: το οξείδιο είναι θερμικός μονωτής. Μια punta που δεν βρέχεται ή είναι οξειδωμένη μεταφέρει τη θερμότητα πολύ χειρότερα. Το flux είναι ακριβώς αυτό που κρατά την punta και τη solder joint καθαρές από οξείδιο, και αυτό που επιτρέπει στον κασσίτερο να βρέξει και να σχηματιστεί η γέφυρα που πραγματικά άγει. Είναι έμμεση συνεισφορά, αλλά καθοριστική.
Και αφού μιλάμε για οξείδιο: φρόντιζε την punta
Αν έχεις φτάσει ως εδώ, το πρακτικό συμπέρασμα βγαίνει μόνο του: μια οξειδωμένη punta σαμποτάρει τη δουλειά σου. Και το χειρότερο είναι ότι το σύμπτωμα παραπλανά — επειδή δεν θερμαίνει, ανεβάζεις τη θερμοκρασία, και έτσι η punta οξειδώνεται ακόμα πιο γρήγορα. Ένας φαύλος κύκλος που καταλήγει να πετάς την punta πριν την ώρα της.
Το σημάδι είναι αδύνατο να το χάσεις: η punta σταματά να δέχεται κασσίτερο. Δεν υπάρχει πλέον εκείνη η λαμπερή ασημένια σταγόνα, αλλά μια ματ, μαυρισμένη επιφάνεια όπου ο κασσίτερος μαζεύεται σε μπαλάκια και γλιστράει. Μόλις συμβεί αυτό, δεν μπορείς να κάνεις γέφυρα κασσίτερου και έχεις χάσει σχεδόν όλη τη μεταφορά θερμότητας.
- Αναγεννητική πάστα για puntas Mechanic MCN-8. Για όταν η punta είναι ήδη οξειδωμένη και δεν πιάνει κασσίτερο. Με την punta ζεστή, τη βουτάς για μια στιγμή στην πάστα: αφαιρεί το συσσωρευμένο οξείδιο και την αφήνει πάλι κασσιτερωμένη. Δεν περιέχει οξέα, οπότε δεν προσβάλλει την επικάλυψη. Είναι από εκείνα τα προϊόντα κάτω από πέντε ευρώ που σώζουν puntas των είκοσι.
- Βάση καθαρισμού με σφουγγάρι χαλκού. Για την καθημερινή χρήση. Τα σπειράματα χαλκού σέρνουν τον παλιό κασσίτερο χωρίς να κρυώσουν απότομα την punta, κάτι που κάνει ακριβώς το κλασικό υγρό σφουγγάρι: κάθε πάσα είναι θερμικό σοκ που σταδιακά ραγίζει την επικάλυψη. Έχει ανταλλακτικό σφουγγάρι όταν κορεστεί.
Και ο χρυσός κανόνας, που δεν κοστίζει τίποτα: άφηνε πάντα την punta κασσιτερωμένη πριν σβήσεις. Αυτό το στρώμα κασσίτερου είναι που εμποδίζει τον χαλκό να οξειδωθεί όσο κρυώνει. Να σβήνεις με καθαρή γυμνή punta είναι ο πιο γρήγορος τρόπος να τη χαλάσεις.
Ακόμα ένα χρήσιμο σημείο: στη συγκόλληση με επαφή αυτό που μετράει είναι η επιφάνεια επαφής, όχι η πίεση. Οι κατασκευαστές είναι κατηγορηματικοί — δεν υπάρχει καμία συσχέτιση μεταξύ περισσότερης πίεσης και καλύτερης θέρμανσης. Χρησιμοποίησε την πιο μεγάλη punta που χωράει, όχι την πιο λεπτή.
Όταν το flux δεν αρκεί
Ας το πούμε καθαρά, γιατί σχεδόν κανείς δεν το λέει: αν τα pads είναι πολύ οξειδωμένα, δεν υπάρχει flux που να το φτιάξει. Η ίδια η βιομηχανία επανεπεξεργασίας το παραδέχεται: όταν η οξείδωση είναι σοβαρή, η επανάληψη του reflow δεν λειτουργεί και πρέπει να αφαιρεθεί το εξάρτημα, να προετοιμαστούν τα pads και να κασσιτερωθούν ξανά. Το flux είναι χημικό βοηθητικό μέσο, όχι αναστάτης νεκρών.
Τύποι flux: μάθε να διαβάζεις τον κωδικό και δεν θα κάνεις ποτέ λάθος
Ξέχνα το marketing. Κάθε σοβαρό flux φέρει μια ταξινόμηση τεσσάρων χαρακτήρων σύμφωνα με το πρότυπο IPC J-STD-004, και αυτός ο κωδικός σου λέει το μόνο που πραγματικά έχει σημασία: αν πρέπει να το καθαρίσεις ή όχι.
Διαβάζεται ως εξής:
- Δύο γράμματα — από τι είναι φτιαγμένο: RO φυσική rosin · RE συνθετική ρητίνη · OR οργανικό (τα water-washable) · IN ανόργανο (οξέα και άλατα· αυτό δεν χρησιμοποιείται στα ηλεκτρονικά).
- Ένα γράμμα — πόση δραστικότητα έχει: L χαμηλή · M μεσαία · H υψηλή. Μετριέται στο εργαστήριο, δεν δηλώνεται με το μάτι.
- Ένας αριθμός — αλογονίδια: 0 κάτω από 0,05 % · 1 πάνω από αυτό.
Και εδώ είναι το πρακτικό κλειδί που αξίζει όλο το άρθρο:
Ο κωδικός σου λέει αν πρέπει να καθαρίσεις:
- L0 και L1 → περνούν τις δοκιμές χωρίς καθαρισμό. Αυτό λέμε no-clean.
- M0 και M1 → έγκυρα με ή χωρίς καθαρισμό, ανάλογα με την εφαρμογή.
- H0 και H1 → έγκυρα μόνο με καθαρισμό. Χωρίς εξαίρεση.
Πρόσεξε ότι «no-clean» δεν είναι τύπος flux, αλλά συνέπεια του επιπέδου δραστικότητάς του. Ένα ROL0 είναι no-clean· ένα ROH1 δεν είναι, παρόλο που και τα δύο βασίζονται σε rosin.
Και το water-washable flux
Τα OR (water-soluble) περιέχουν οργανικά οξέα, βρέχουν εξαιρετικά και είναι πραγματικά διαβρωτικά: τα residues τους είναι ενεργά και υγροσκοπικά. Χρησιμοποιούνται στην παραγωγή γιατί μετά η πλακέτα περνά από πλυντήριο. Αν χρησιμοποιήσεις ένα, το πλύσιμο δεν είναι προαιρετικό, και όσο το νωρίτερο.
Ποιο από τα δικά μας χρειάζεσαι
Αυτόν τον πίνακα τον φτιάξαμε έχοντας μπροστά μας τα επίσημα τεχνικά φύλλα, όχι αυτά που γράφει το κουτί. Όπου δεν υπάρχει δημοσιευμένο επίσημο φύλλο, το λέμε ξεκάθαρα.
| Flux | Ταξινόμηση | Χρειάζεται καθαρισμό; | Κράματα | Ιδανικό για |
|---|---|---|---|---|
| Amtech NC-559 (μπουκάλι 100 cc) | ROL0 · rosin | No-clean. Διάφανο και αδρανές residuo | Leaded solder και bismuth. Το τεχνικό φύλλο δεν αναφέρει κανένα κράμα SAC305 | Το all-around flux για επισκευή με leaded solder. Retrabajo BGA και μικροκόλληση |
| Amtech RMA-223 (μπουκάλι 100 cc) | ROL0 · μετρίως ενεργοποιημένη rosin | No-clean | Sn/Pb, bismuth και επίσης SAC305 και άλλα lead-free | Το μόνο της σειράς πιστοποιημένο για lead-free. Πιο παχύρρευστο, συγκρατεί καλύτερα τα εξαρτήματα. Κατάλληλο για reballing |
| Amtech LF-4300 (μπουκάλι 100 cc) | REL0 · συνθετική ρητίνη | Water-washable. Συνιστάται πλύσιμο (χλιαρό απιονισμένο νερό). Ακατάλληλο για κυκλώματα υψηλής σύνθετης αντίστασης | Βελτιστοποιημένο για lead-free (SAC305, Sn/Cu, Sn/Ag…) | Παραγωγή και επανεπεξεργασία lead-free όταν η πλακέτα πλένεται μετά |
| Kingbo RMA-218 (μπουκάλι 100 g) | Χωρίς δημοσιευμένο επίσημο τεχνικό φύλλο | Για ασφάλεια, καθάρισέ το | Μη δημοσιευμένα | Η οικονομική εναλλακτική για retrabajo BGA. Πολύ διαδεδομένο και αξιόπιστο |
| Mechanic RMA-AV10 | Χωρίς δημοσιευμένο επίσημο τεχνικό φύλλο | Για ασφάλεια, καθάρισέ το | Μη δημοσιευμένα | Εισαγωγική σειρά για περιστασιακές εργασίες |
| Goot BS-10 | Ανόργανο (χλωριούχος ψευδάργυρος και αμμώνιο) | Υποχρεωτικό και σε βάθος | Γενική κόλληση | Καλώδια και χοντρά τερματικά, λαμαρίνα, κασσιτέρι. Ο κατασκευαστής απαγορεύει τη χρήση του σε πλακέτες. |
Σύνοψη για όποιον βιάζεται: αν επισκευάζεις με leaded solder, NC-559. Αν δουλεύεις με lead-free, RMA-223. Αν πρόκειται να πλύνεις την πλακέτα μετά, LF-4300. Αν ψάχνεις τιμή, Kingbo. Και το Goot BS-10, ποτέ σε PCB.
Σχετικά με τις παραποιήσεις Amtech
Η Amtech είναι μία από τις πιο παραποιημένες μάρκες του κλάδου, και αξίζει να το ξέρεις. Η Inventec, ιδιοκτήτρια της μάρκας, το έχει πει επίσημα: «ποτέ δεν πουλήσαμε σε Amazon, eBay ή Alibaba» και «ποτέ δεν εξουσιοδοτήσαμε ούτε αδειοδοτήσαμε καμία εταιρεία να κατασκευάζει τα flux Amtech». Τα μπουκάλια μας φέρουν τη φωσφορίζουσα πράσινη ετικέτα με barcode, που είναι η σφραγίδα αυθεντικότητας του κατασκευαστή.
Flux και solder paste δεν είναι το ίδιο πράγμα
Αυτή η σύγχυση είναι διαρκής, και κοστίζει χρήματα. Σύμφωνα με το ίδιο το πρότυπο:
- Το flux είναι χημικό προϊόν. Δεν περιέχει μέταλλο και δεν μπορεί να σχηματίσει solder joint από μόνο του.
- Η solder paste (ή κασσίτερος σε πάστα) είναι σκόνη κασσίτερου αναμεμιγμένη με flux. Αυτή προσθέτει μέταλλο.
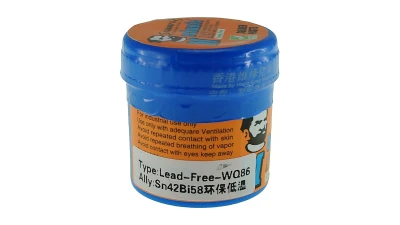
Αν χρειάζεσαι να προσθέσεις κασσίτερο, θέλεις μια solder paste όπως η Mechanic XG-50 (Sn63/Pb37) ή, σε lead-free εκτέλεση, η Mechanic WQ86 με bismuth, που λιώνει σε χαμηλότερη θερμοκρασία. Αν χρειάζεσαι μόνο να ρεύσει αυτό που υπάρχει ήδη, θέλεις flux.
Μια λεπτομέρεια: στην υδραυλική, «solder paste» σημαίνει flux σε μορφή πάστας χωρίς μέταλλο. Στα ηλεκτρονικά, «solder paste» περιέχει μέταλλο. Ίδια ονομασία, αντίθετα πράγματα.
Κάθε μέθοδος θέρμανσης θέλει διαφορετική προσέγγιση
Η punta και ο αέρας δεν θερμαίνουν με τον ίδιο τρόπο, και το flux συμπεριφέρεται διαφορετικά σε κάθε περίπτωση.
- Επαφή (κολλητήρι). Καθαρή αγωγή. Είναι η πιο αποδοτική μέθοδος αν υπάρχει καλή επαφή: κασσιτέρωσε την punta, κάνε τη γέφυρα κασσίτερου και χρησιμοποίησε την πιο μεγάλη punta που χωράει.
- Ζεστός αέρας. Μεταφορά θερμότητας: μεταφέρει πολύ χειρότερα από την επαφή, οπότε χρειάζεται υψηλότερη θερμοκρασία και περισσότερο χρόνο. Προσοχή στη ροή — αν είναι υψηλή, τα εξαρτήματα πετάνε μόλις ξεκολλήσουν. Χαμήλωσε τη ροή και επίλεξε το ακροφύσιο ανάλογα με το μέγεθος του εξαρτήματος.
- Υπέρυθρα. Ακτινοβολία, και εδώ υπάρχει μια παγίδα: το IR θερμαίνει ανάλογα με το χρώμα. Ένα μαύρο περίβλημα απορροφά πολύ περισσότερο από ένα γυαλιστερό μεταλλικό πόδι. Γι' αυτό η βιομηχανία κατέληξε να συνδυάζει IR με ζεστό αέρα στους φούρνους, για ομοιόμορφη κατανομή.
- Κάτω προθερμαντήρας. Το πιο υποτιμημένο εξάρτημα. Να θερμάνεις την πλακέτα από κάτω στους 100-150 grados C για ένα-δύο λεπτά μειώνει το θερμικό σοκ, εμποδίζει την πλακέτα να παραμορφωθεί, και αφήνει το εργαλείο από πάνω να δώσει μόνο το τελευταίο ωθητήριο. Για BGA δεν είναι πολυτέλεια, είναι η σωστή διαδικασία.
- Φούρνος reflow. Πλήρες και ελεγχόμενο θερμικό προφίλ, για παραγωγή.
Ένα στοιχείο που αξίζει να έχεις κατά νου: το flux εξαντλείται από τον χρόνο εξίσου όσο και από τη θερμοκρασία. Δεν υπάρχει μαγικό κατώφλι: είναι κινητική. Αν αργείς θερμαίνοντας, το flux χάνει δραστικότητα και αφήνει ένα σκούρο, ανθρακωμένο residuo πολύ πιο δύσκολο να καθαριστεί από το κανονικό κεχριμπαρένιο. Γρήγορα και αποφασιστικά κερδίζει πάντα.
Να προστατεύεις τα γειτονικά εξαρτήματα από τη θερμότητα
Όταν στρέφεις ζεστό αέρα σε μια περιοχή, ό,τι βρίσκεται γύρω ζεσταίνεται επίσης. Δύο υλικά για να αποφύγεις ζημιές, και κάνουν διαφορετικά πράγματα:
- Ταινία Kapton (πολυιμίδιο). Είναι μονωτής και φυσικό εμπόδιο. Εδώ το σημαντικό στοιχείο που παντού λέγεται λανθασμένα: η ταινία αντέχει 260 grados C σε συνεχή έκθεση, όχι 400 grados C. Το γυμνό film πολυιμιδίου αντέχει πράγματι 400 grados C, αλλά μόνο σε σύντομη έκθεση· το πραγματικό όριο το θέτει η κόλλα σιλικόνης. Καθώς ένα πιστόλι αέρα δουλεύει πάνω από αυτή τη θερμοκρασία, μην την κολλάς ακριβώς στο ρεύμα αέρα. Τη διαθέτουμε σε 10, 20, 30, 50 και 100 mm.
- Αλουμινόταινια. Αυτή είναι πραγματικός ανακλαστήρας: το γυαλισμένο αλουμίνιο έχει εκπεμψιμότητα 0,03-0,05, δηλαδή αντανακλά περίπου το 97% της θερμικής ακτινοβολίας. Έναντι ακτινοβολούμενης θερμότητας δεν έχει αντίπαλο.
Μην αφήνεις κανέναν να σου πει ότι το ένα είναι «καλύτερο» από το άλλο: το Kapton μονώνει και προστατεύει από επαφή, το αλουμίνιο αντανακλά ακτινοβολία. Έναντι ζεστού αέρα με μεταφορά, το πλεονέκτημα του αλουμινίου είναι αμφιλεγόμενο, γιατί επιπλέον άγει πολύ καλά τη θερμότητα πλευρικά.
Reballing: εδώ το flux κάνει τρεις δουλειές ταυτόχρονα
Στο reballing το flux δεν είναι αξεσουάρ, είναι μέρος της διαδικασίας, και εκπληρώνει τρεις λειτουργίες ταυτόχρονα: καθαρίζει το οξείδιο από τα pads που μόλις ετοιμάστηκαν και από τις μπάλες κασσίτερου, τις συγκρατεί φυσικά στη θέση τους όσο τοποθετείς (γι' αυτό είναι ένα tacky flux, κολλώδες), και προστατεύει κατά το reflow.
Και είναι το καλύτερο αντεπιχείρημα στο «όσο περισσότερο, τόσο καλύτερα»: με λίγο flux οι μπάλες δεν κολλάνε· με πάρα πολύ, επιπλέουν, έλκονται μεταξύ τους και βγαίνουν από τα pads. Λεπτό και ομοιόμορφο στρώμα.
Μύθοι και θρύλοι
- «Το flux βελτιώνει την αγωγιμότητα». Λάθος, το είδαμε ήδη. Δεν είναι αγώγιμο ούτε αποτελεί μέρος της solder joint.
- «No-clean σημαίνει ότι δεν καθαρίζεται ποτέ». Χρειάζεται διευκρίνιση. Αυτό που εγγυάται η δοκιμή είναι ότι δεν απαιτεί καθαρισμό υπό κανονικές συνθήκες. Ναι, πρέπει να καθαρίζεις: πριν από εφαρμογή βερνικιού, σε κυκλώματα υψηλής σύνθετης αντίστασης, σε ραδιοσυχνότητες και σε υψηλή τάση. Και μια λεπτή λεπτομέρεια: το no-clean residuo είναι αδρανές μόνο αν έχει φτάσει στην πλήρη θερμοκρασία ενεργοποίησης — στη χειροκίνητη κόλληση και κάτω από χαμηλά εξαρτήματα μπορεί να μείνει αναπόσυνθετο flux που είναι ενεργό.
- «Όσο περισσότερο flux, τόσο καλύτερα». Λάθος. Η περίσσεια βράζει, πιτσιλίζει, δημιουργεί μπαλάκια κασσίτερου και γέφυρες, προκαλεί κενά στη solder joint και αφήνει residuo παγιδευμένο κάτω από το εξάρτημα.
- «Το flux τρώει την πλακέτα». Εξαρτάται από τον τύπο. Ένα RO/RE χαμηλής δραστικότητας δεν προσβάλλει τον χαλκό· ένα water-washable ή ανόργανο το κάνει, και γι' αυτό επιβάλλουν καθαρισμό.
- «Το flux υδραυλικής κολλάει». Όχι, και είναι από τα πιο ακριβά λάθη. Περιέχει χλωριούχο ψευδάργυρο και αμμώνιο: διαβρώνει τις λεπτές γραμμές, τα residues του είναι αγώγιμα και δεν μπορούν να εξουδετερωθούν πλήρως με πλύσιμο. Αυτό είναι ακριβώς το Goot BS-10, και γι' αυτό ο κατασκευαστής του το απαγορεύει σε πλακέτες.
- «Το flux δεν λήγει». Λήγει. Οι κατασκευαστές δηλώνουν διάρκεια ζωής ενός έως πέντε χρόνων ανάλογα με το προϊόν. Δεν γίνεται επικίνδυνο: χάνει διαλύτη και δραστικότητα, βρέχει χειρότερα και αφήνει περισσότερο residuo. Φύλαξε τις σύριγγες κατακόρυφα με την άκρη προς τα κάτω.
- «Με σύρμα με πυρήνα rosin δεν χρειάζεται flux». Ισχύει μόνο για απλή κόλληση σε καθαρές επιφάνειες. Το flux του σύρματος καταναλώνεται στην πρώτη επαφή. Όταν αποκολλάς δεν μπαίνει νέο σύρμα, άρα δεν μπαίνει flux: εκεί χρειάζεται πάντα επιπλέον.
- «Ο κίνδυνος του fume είναι ο μόλυβδος». Λάθος, και ακριβώς ανάποδα από ό,τι πιστεύει σχεδόν ο καθένας. Ο μόλυβδος βράζει στους περίπου 1.750 grados C και δεν εξατμίζεται σε θερμοκρασία κόλλησης. Αυτός ο άσπρος καπνός είναι rosin, και αυτός είναι ο πραγματικός κίνδυνος.
Καθαρισμός και ασφάλεια
Για καθαρισμό, IPA 90-99 % με αντιστατική βούρτσα. Αυτό του φαρμακείου στο 70 % δεν κάνει: εκείνο το 30 % νερό στεγνώνει αργά, αφήνει κύκλους και υγρασία παγιδευμένη κάτω από εξαρτήματα, και διαλύει χειρότερα τη rosin. Διαθέτουμε μπουκάλια με αντλία δοσομέτρησης, που αποφεύγουν το μούσκεμα της πλακέτας. Και να απομακρύνεις πάντα το διαλυμένο residuo με καθαρό απορροφητικό υλικό: αν το αφήσεις να στεγνώσει, επανακατατίθεται.
Για τον fume, ας μιλήσουμε καθαρά. Ο καπνός rosin αναγνωρίζεται ως αιτία επαγγελματικού άσθματος· η βρετανική αρχή επαγγελματικής ασφάλειας τον κατατάσσει μεταξύ των κυριότερων αιτιών στη χώρα και θέτει όριο έκθεσης 0,05 mg/m³ σε βάρδια 8 ωρών. Δεν είναι υπερβολή, είναι δελτίο επαγγελματικού κινδύνου.
Τα μέτρα που αποδίδουν, με αυτή τη σειρά:
- Εξαγωγή στην πηγή. Είναι η μόνη που πραγματικά ελέγχει το πρόβλημα: να συλλαμβάνεις τον καπνό εκεί που παράγεται, μερικά εκατοστά από την punta, πριν φτάσει στο πρόσωπό σου. Η απλή και προσιτή λύση είναι μια σχάρα απορρόφησης καπνού: την τοποθετείς μπροστά, δουλεύεις από πάνω και ο καπνός πηγαίνει προς τα πίσω αντί να ανεβαίνει στο πρόσωπό σου. Και θυμήσου να αλλάζεις το φίλτρο όταν κορεστεί — ένα κορεσμένο φίλτρο δεν φιλτράρει, απλώς κάνει θόρυβο.
- Μην σκύβεις πάνω από τη στήλη καπνού. Φαίνεται προφανές και το κάνουν όλοι: κοιτώντας από κοντά, το κεφάλι καταλήγει ακριβώς πάνω από τη στήλη καπνού. Δούλευε με την πλακέτα λίγο στο πλάι, ή με μεγεθυντικό, αλλά όχι μέσα στον καπνό.
- Μην θερμαίνεις περισσότερο από όσο χρειάζεται. Όσο υψηλότερη η θερμοκρασία, τόσο περισσότερη αποσύνθεση του flux και περισσότερος καπνός. Εδώ κλείνει ο κύκλος του άρθρου: με καλό flux και καλά κασσιτερωμένη punta χρειάζεσαι λιγότερη θερμοκρασία, άρα αναπνέεις και λιγότερο fume.
Και δύο διευκρινίσεις: ένας επιτραπέζιος ανεμιστήρας δεν βοηθά — διασκορπίζει τον ρύπο σε όλο το εργαστήριο αντί να τον συλλάβει — και το πέρασμα στο lead-free δεν εξαλείφει τον κίνδυνο, γιατί το flux παραμένει το ίδιο ή και πιο δραστικό.
Πώς εφαρμόζεται
- Λίγο και εκεί που πρέπει. Μια λεπτή γραμμή πάνω στα πόδια ή ένα ομοιόμορφο στρώμα στα pads. Αν ξεχειλίζει, είναι πολύ.
- Με το κατάλληλο εργαλείο: η σύριγγα για ακρίβεια, το πινέλο εφαρμογής για απλωμό σε μια περιοχή, και ο ημιαυτόματος dispenser αν δουλεύεις σε όγκο.
- Θέρμανε γρήγορα. Το flux δουλεύει ενώ είναι φρέσκο· αν το αφήσεις και αργοπορείς, ο διαλύτης εξατμίζεται.
- Γρήγορα και αποφασιστικά. Καλύτερη μια σύντομη και αποτελεσματική επαφή παρά να επιμένεις: όσο περισσότερος χρόνος σε θερμοκρασία, τόσο περισσότερο εξαντλείται το flux και ανθρακώνεται το residuo.
- Καθάρισε αν χρειάζεται, σύμφωνα με όσα είδαμε για την ταξινόμησή του.
Θα βρεις όλα όσα χρειάζεσαι στα αξεσουάρ κόλλησης, και αν λείπει το εργαλείο, στους σταθμούς κόλλησης.
Αν κρατάς μια μόνο ιδέα από όλα αυτά, ας είναι αυτή: το flux δεν είναι κόλπο, είναι βασική χημεία της κόλλησης. Χωρίς αυτό προσπαθείς να συγκολλήσεις μέταλλο πάνω σε οξείδιο, και αυτό δεν λειτουργεί όσο κι αν ανεβάσεις τη θερμοκρασία. Στην πραγματικότητα, να ανεβάζεις τη θερμοκρασία είναι συνήθως ακριβώς το αντίθετο από αυτό που πρέπει να κάνεις.